青铜《渡口》失蜡铸造 38 件:壁厚 4 mm,废品 3 件
2026 年 4 月 9 日,青铜《渡口》第一批 38 件在南海精密铸造厂完成浇铸。单件 2.4 kg、壁厚 4 mm,浇铸后自然冷却 12 小时开模,废品 3 件,成品率 92.1%。
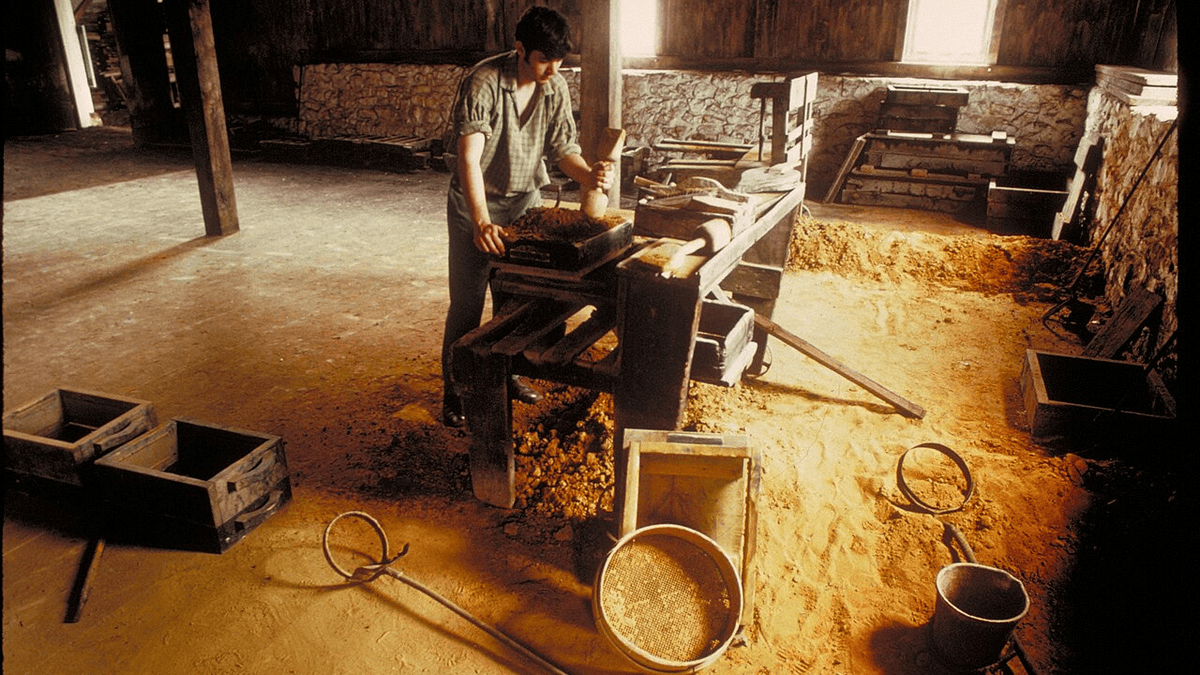
蜡模分 6 段拼装,船头前倾 12° 的位置最容易出问题,浇道放在背部,铜液 850℃ 从下往上走。第 1 炉 12 件里废了 2 件,都是船头缩孔,孔径 1.5 mm 左右。
把浇铸后的冷却时间从水冷 4 小时改成自然冷却 12 小时,缩孔率从 6% 降到 1.8%。第 2 炉 26 件只废 1 件,位置在底座边缘,不影响主体,留作内部样件。
成品做 48 小时中性盐雾测试,38 件里 35 件无锈点,3 件在底部接缝处出现轻微氧化,重新打磨后补蜡。表面 3 遍封蜡,第 1 遍填砂眼用了 120 g 蜡,第 2 遍统一色泽。
编号从 01/99 到 38/99,剩下 61 件排在 5 月 18 日开炉。每件配 1 张 A6 材质卡,写明铜含量 92%、壁厚 4 mm、铸造批次,卡与底座刻号一致。
蜡模在 68℃ 蜡液里浸 4 次,壳层厚 6 mm,焙烧到 720℃ 保温 3 小时才浇注。铜液出炉 1150℃,浇注用时 40 秒,2 号炉当班 6 人。
3 件废品里 2 件浇不足、1 件缩孔,都在壁厚 4 mm 的耳部。废品按重熔处理,铜料回收率 96%,成本计入批次,客户拿到 35 件成品。
这批铜料 92% 来自回收旧件,熔炼前做 1 次光谱分析,杂质总和 0.8%。炉温曲线记 6 个点,浇注温度波动控制在 ±15℃。
35 件成品逐件测壁厚 3 个点,最小 3.7 mm、最大 4.2 mm。编号 001–035 刻在底部,配 1 张铸造卡写明炉号与浇注时间。
浇铸前壳模预热到 650℃,浇注后自然冷却 12 小时,再进 1 次 820℃ 焙烧。整炉耗电 1,860 kWh,折合每件 53 kWh。
打磨分 3 道:240 目、400 目、800 目,最后封蜡 3 遍。单件工时 2.5 小时,35 件合计 87.5 小时。